No.
Una dobladora de paneles puede ser mucho más rápida en la pieza adecuada.
Puede eliminar:
· reposicionamiento repetido del operador;
· torneado;
· levantamiento;
· de cheques;
· y la configuración manual de las herramientas.
Pero un soporte sencillo puede fabricarse más rápidamente en una plegadora.
Por lo tanto, el análisis del tiempo de ciclo debería utilizar un componente de producción real.
· carga del programa;
· configuración;
· carga de material;
· primer posicionamiento;
· cada curva;
· rotaciones;
· volver a agarrar;
· configuración de la herramienta;
· descarga;
· inspección;
· y cambio de piezas.
Luego calcula:
Piezas terminadas por hora
no simplemente:
flexiones por minuto
Esto es especialmente importante cuando la automatización se utiliza para justificar una gran inversión de capital.
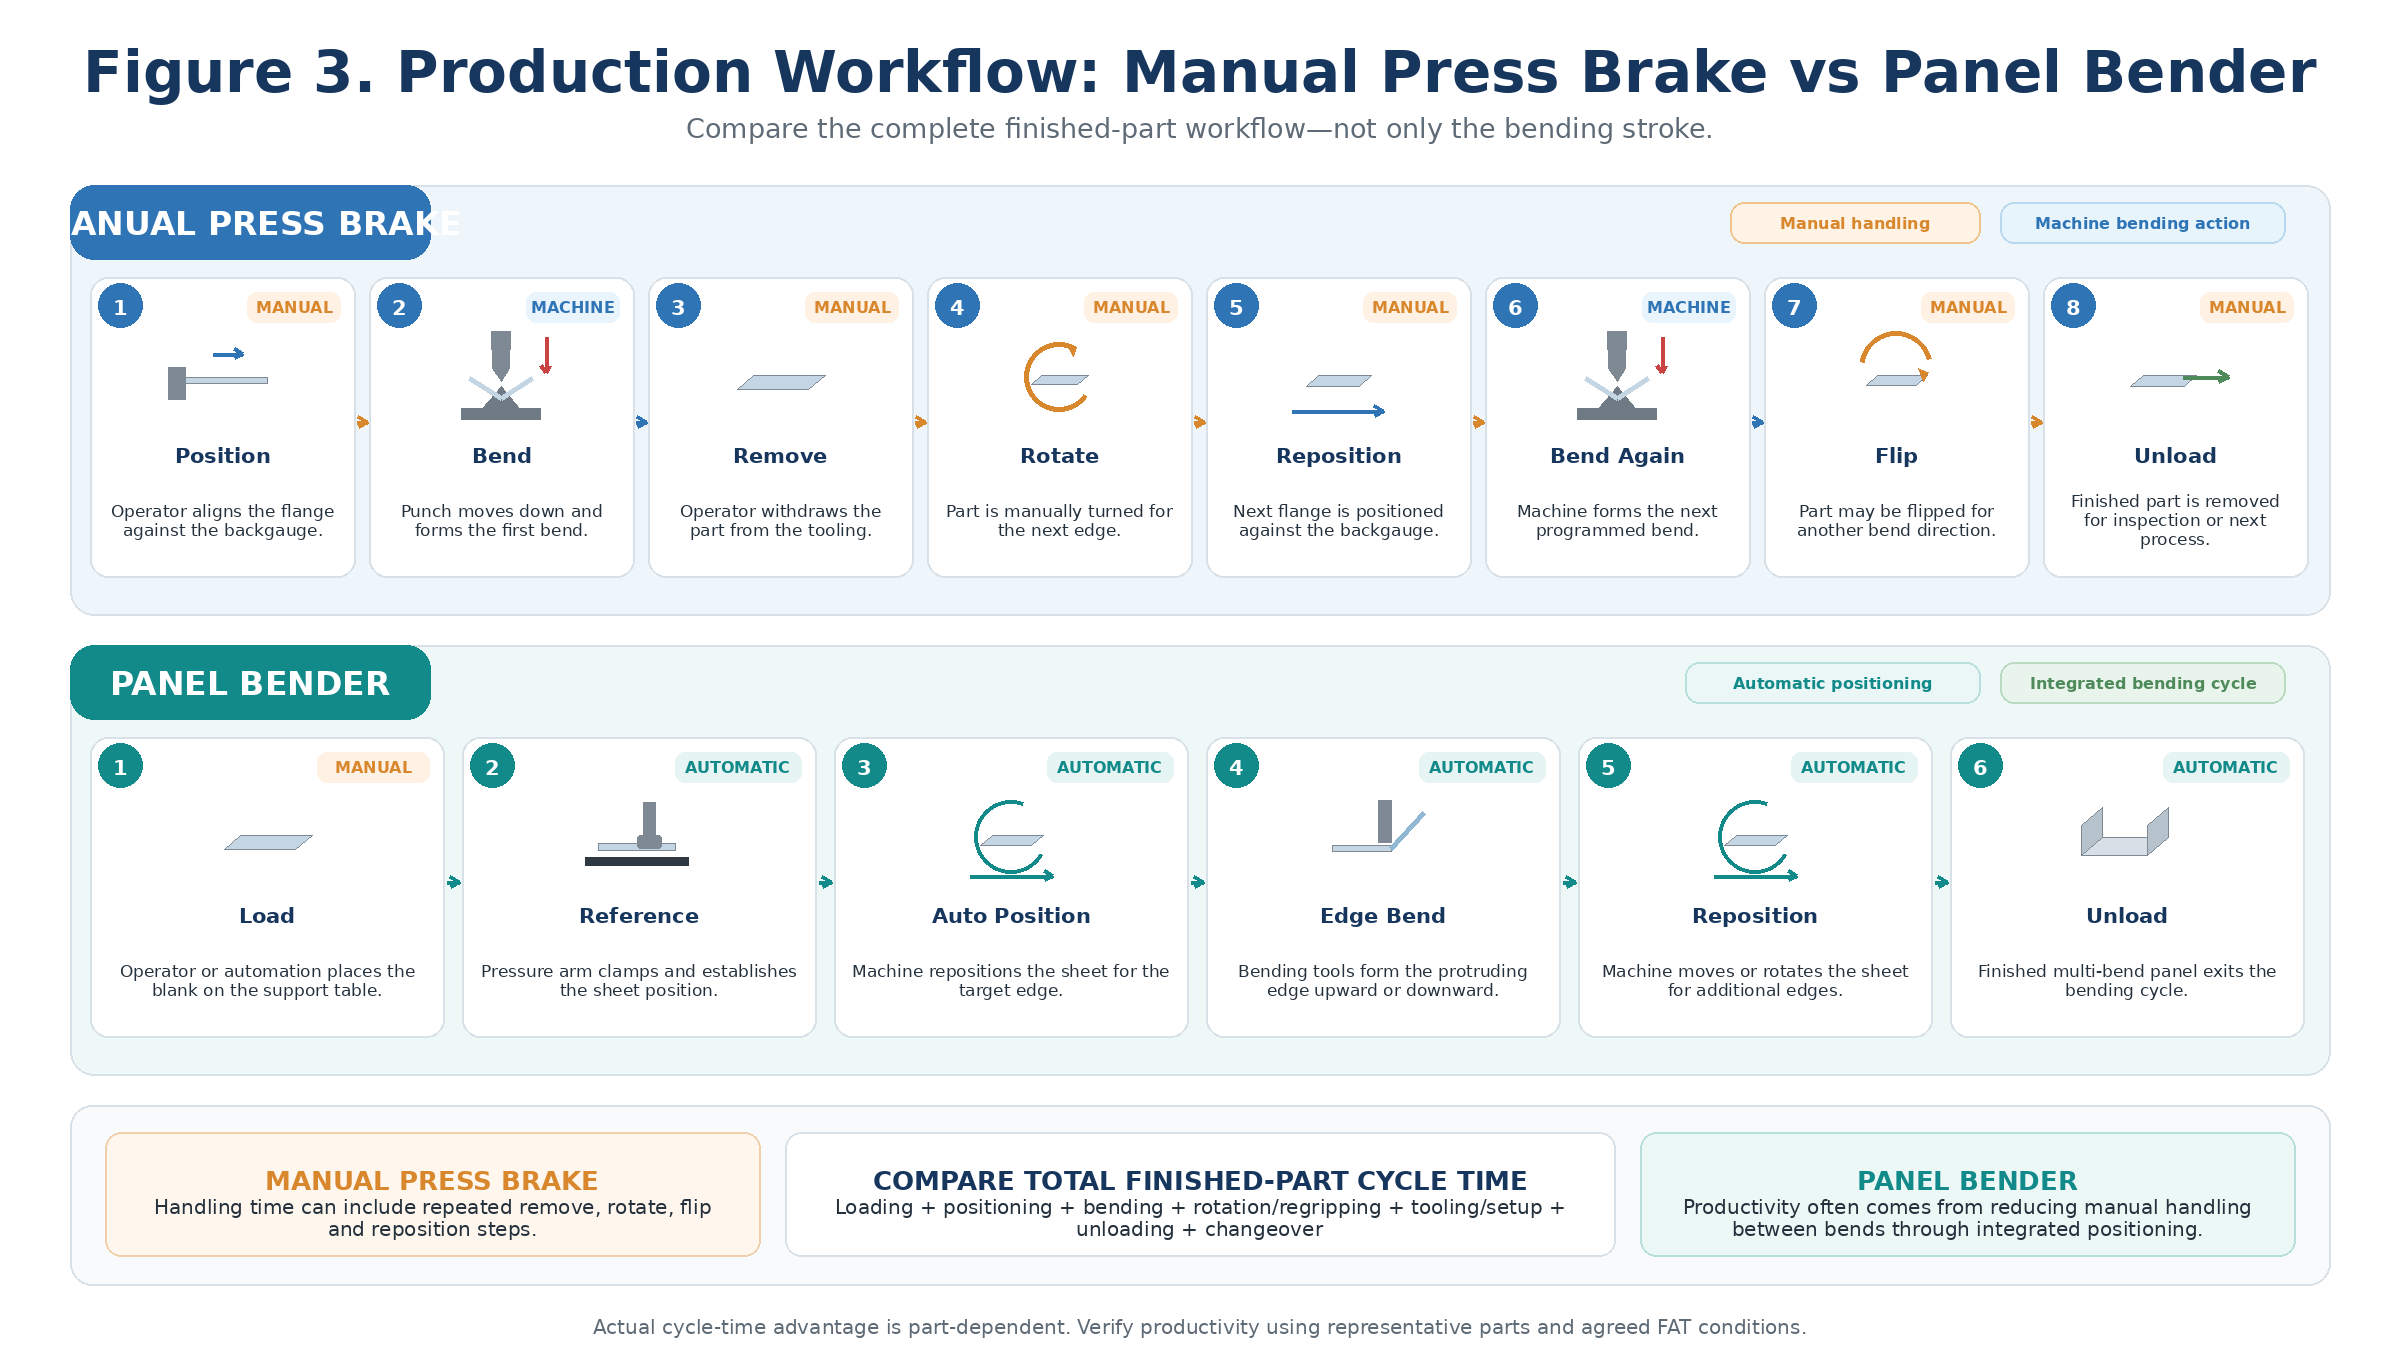
Figura 3. Comparación del flujo de trabajo que muestra por qué la manipulación entre curvas puede dominar el tiempo total del ciclo de la pieza terminada.
No existe una respuesta universal técnicamente defendible.
Una prensa plegadora de alta calidad con:
· Control preciso de Y1/Y2;
· buenas herramientas;
· Coronado CNC;
· compensación material;
· y medición de ángulos
puede producir componentes extremadamente consistentes.
Una dobladora de paneles de alta calidad con:
· Referenciación precisa de espacios en blanco;
· algoritmos adaptativos;
· sujeción estable;
· Control preciso de la cuchilla;
· y manipulación automática
También puede lograr resultados muy consistentes.
La prueba correcta no es:
¿Qué folleto muestra el número más pequeño?
La prueba correcta es:
¿Qué sistema produce mis componentes representativos de forma repetida dentro de la tolerancia requerida?
Para cualquiera de los dos tipos de máquina, especifique:
· Grado exacto del material;
· tolerancia del espesor del material;
· dimensiones en blanco;
· ángulos de curvatura;
· dimensiones de la brida;
· método de medición;
· cantidad de muestra;
· condiciones ambientales si son críticas;
· y tolerancia de aceptación.
Por ejemplo:
Produzca 10 piezas representativas consecutivas utilizando el material y el programa de producción acordados, y luego mida las dimensiones críticas de la brida y los ángulos de plegado en cada pieza.
Esto proporciona evidencia significativa.
Pedir:
· perfiles de perforación;
· aberturas de troquel;
· segmentación;
· carga de herramientas;
· sistema de sujeción;
· almacenamiento de herramientas;
· identificación de herramientas;
· y tiempo de cambio.
Si la producción es muy variada, las herramientas automatizadas pueden afectar significativamente el retorno de la inversión.
Pedir:
· gama de herramientas universales;
· configuración del soporte en blanco;
· herramientas auxiliares;
· capacidad de piezas estrechas;
· herramientas de curvatura reentrante;
· configuración automática;
· almacenamiento de herramientas;
· y limitaciones geométricas.
No aceptar:
"No se requiere ningún cambio de herramientas."
sin definir toda la familia de piezas planificadas.
La automatización cambia el tipo de trabajo, en lugar de eliminarlo por completo.
La mayor parte de la mano de obra se concentra en:
· configuración de la máquina;
· soporte de la pieza de trabajo;
· rotación;
· medición;
· control de secuencia;
· y manipulación física.
Más movimientos laborales se dirigen hacia:
· programación;
· estrategia de carga;
· supervisión de la automatización;
· planificación de la producción;
· mantenimiento;
· y estudios de viabilidad.
Agrega:
· programación de robots;
· gestión de pinzas;
· simulación de colisión;
· planificación de flujo parcial;
· y la recuperación de la automatización.
Por lo tanto, el comprador debe evaluar:
contenido de mano de obra por pieza terminada
en lugar de contar únicamente a los operarios de la máquina.
Una simplificación tradicional es:
Prensa plegadora = lotes pequeños Plegadora de paneles = producción en masa
Eso ya no es exacto.
Las plegadoras de paneles modernas pueden adaptar automáticamente las herramientas y los programas de producción a las geometrías cambiantes de las piezas.
Salvagnini promueve explícitamente la producción en lotes únicos y en forma de kits en su P4 mediante la adaptación automática de herramientas durante el ciclo de producción.
Asimismo, las prensas plegadoras con cambio automático de herramientas y los sistemas robóticos programados fuera de línea pueden respaldar eficazmente la producción de alta variedad. Actualmente, LVD promueve sistemas robóticos guiados por visión diseñados para cambiar entre piezas en entornos de alta variedad.
El marco más útil es:
La plegadora suele tener ventaja.
La máquina dobladora de paneles puede ser muy competitiva si la configuración y la manipulación están automatizadas.
La plegadora de paneles puede ofrecer una productividad muy alta.
Las prensas plegadoras robóticas pueden ser muy eficaces.
La familia de piezas determina la respuesta.
El precio de la máquina por sí solo no es suficiente.
Una prensa plegadora puede tener:
· menor coste inicial de la máquina;
· mayor manipulación manual;
· más cambios en las herramientas;
· mayor participación del operador.
Un doblador de paneles puede tener:
· mayor inversión en automatización;
· menor manipulación manual;
· Configuración reducida;
· menos movimientos del operador;
· diferentes economías de herramientas.
Una plegadora robótica introduce:
· robot;
· pinzas;
· célula de seguridad;
· programación;
· carga/descarga;
· integración;
· y mantenimiento.
Por lo tanto, compare el sistema de producción completo.
Un modelo simplificado útil es:
Costo total de propiedad (TCO) = Inversión en maquinaria + Herramientas + Mano de obra + Configuración + Energía + Mantenimiento + Software + Repuestos + Desechos + Servicio + Financiamiento − Aumento de la productividad
No calcule el retorno de la inversión (ROI) a partir de un porcentaje supuesto del sector.
Construye el modelo a partir de tu propia producción.
Incluir:
· máquina;
· controlador;
· automatización;
· estampación;
· seguridad;
· envío;
· instalación;
· base;
· puesta en marcha.
Calcular:
· operadores por turno;
· mano de obra de carga;
· manejo de mano de obra;
· mano de obra para cambio de herramientas;
· mano de obra de inspección;
· trabajo de programación.
Incluir:
· herramientas estándar;
· herramientas especiales;
· cambiador automático de herramientas;
· almacenamiento de herramientas;
· reemplazos.
Estimar:
· instalaciones por día;
· minutos por configuración;
· Pérdida de producción durante la configuración.
Incluir:
· sistema hidráulico, si procede;
· sistemas servo;
· servicio de robot;
· mantenimiento de manipuladores;
· estampación;
· lubricantes;
· soporte de software.
Estimar los costos ocasionados por:
· Corrección de la primera pieza;
· variación de recuperación elástica;
· arañazos;
· error de configuración;
· Secuencia de curvatura incorrecta;
· variación del material.
Usar:
Piezas terminadas aceptadas por hora de producción con personal
en lugar de curvas teóricas por hora.
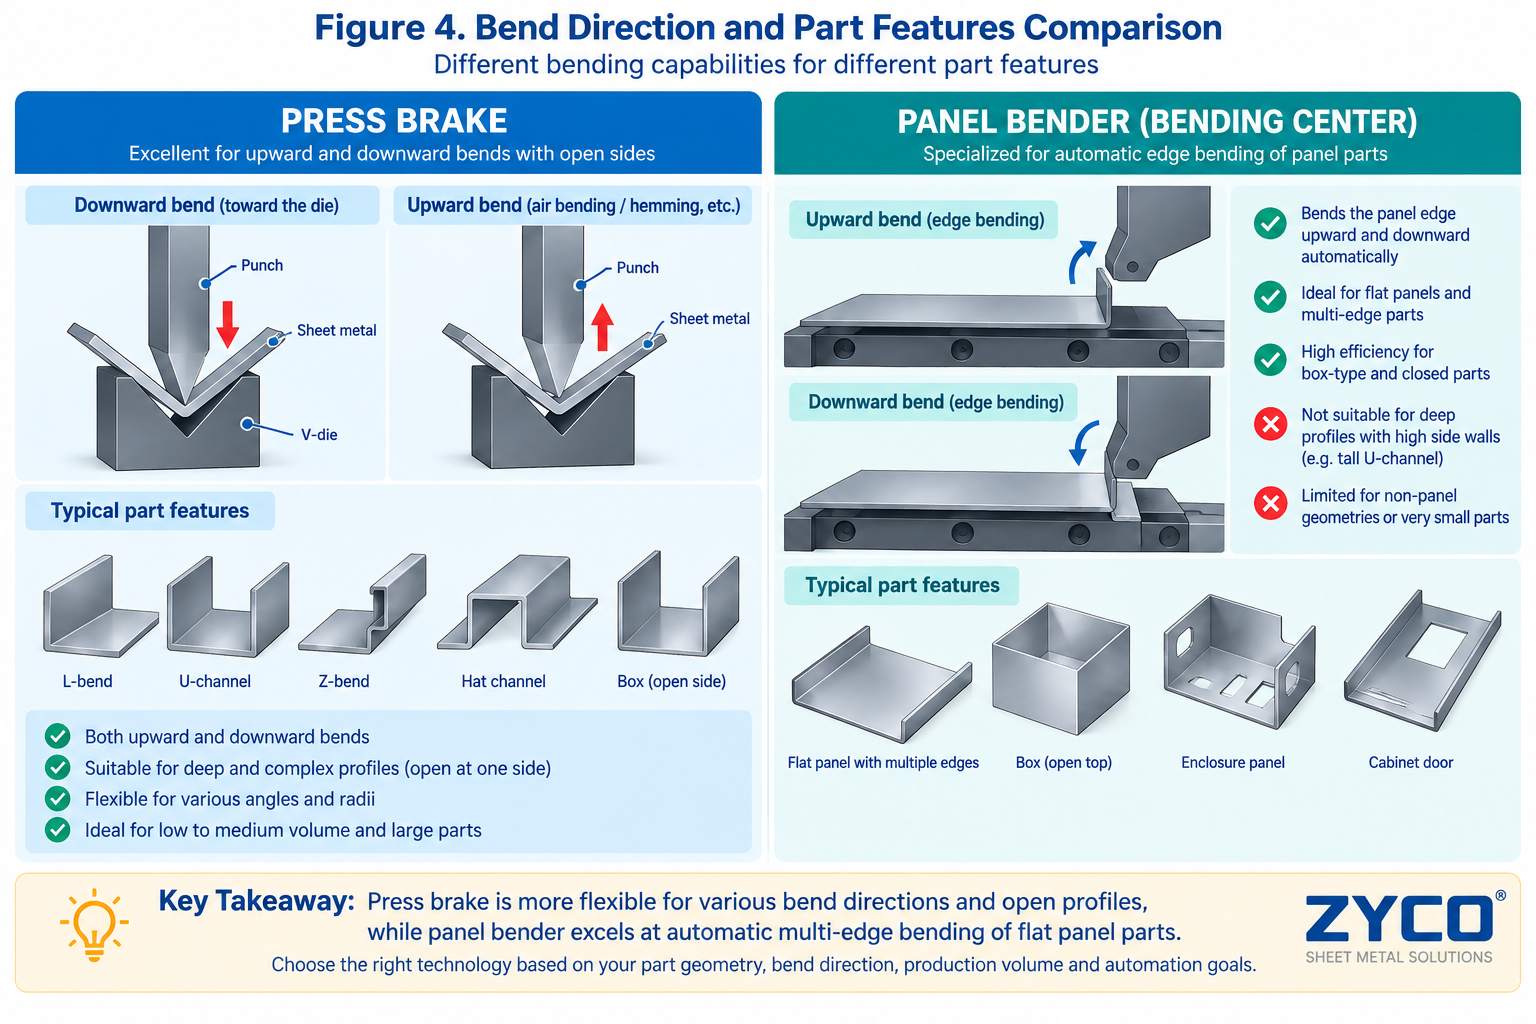
Figura 4. Marco de coste total de propiedad para comparar las inversiones en prensas plegadoras, prensas plegadoras robóticas y dobladoras de paneles.
Normalmente, una prensa plegadora debería ser la primera máquina que se evalúe cuando:
· El grosor del material varía mucho;
· Las placas gruesas son comunes;
· Las partes futuras son impredecibles;
· Con frecuencia se requieren herramientas personalizadas;
· La fábrica es un taller de subcontratación general;
· Son comunes las piezas largas o estructurales;
· Los componentes únicos son importantes;
· Se requieren radios o formas especiales;
· El volumen de piezas no justifica la automatización integrada;
· o la máquina debe poder realizar la gama de trabajo más amplia posible.
La plegadora suele ser la plataforma de conformado más universal.
Se debe evaluar seriamente a un operario de doblado de paneles cuando:
· La mayoría de los componentes son paneles de chapa metálica;
· cada componente tiene varias curvas;
· Las piezas de trabajo requieren rotación repetida;
· La gestión por parte del operador es un importante cuello de botella;
· Los armarios o envolventes eléctricos predominan en la producción;
· Los paneles de los electrodomésticos son comunes;
· Se fabrican paneles para ascensores o sistemas de climatización;
· El aspecto superficial es importante;
· Se producen cambios frecuentes de piezas;
· La manipulación automatizada es estratégicamente importante;
· o la producción debe reducir la dependencia de mano de obra especializada en doblado manual.
La justificación debe provenir de la familia de piezas, no de una afirmación genérica sobre la productividad.
Para muchas fábricas de chapa metálica consolidadas, la respuesta óptima no es una disyuntiva.
Una estructura complementaria puede ser:
Asas:
· familias de paneles adecuadas;
· gabinetes;
· puertas;
· bandejas;
· recintos;
· Trabajo con láminas delgadas de múltiples bordes.
Asas:
· partes gruesas;
· perfiles largos;
· componentes inusuales;
· herramientas especiales;
· partes que quedan fuera del rango geométrico de la máquina de doblado de paneles;
· trabajo subcontratado impredecible.
Esto puede mejorar la utilización, ya que cada máquina recibe las tareas que mejor se adaptan a su arquitectura.
Una máquina dobladora de paneles no necesita reemplazar la prensa plegadora para justificar su inversión.
Del mismo modo, la existencia de una prensa plegadora no significa que la fábrica no pueda beneficiarse del doblado de paneles.
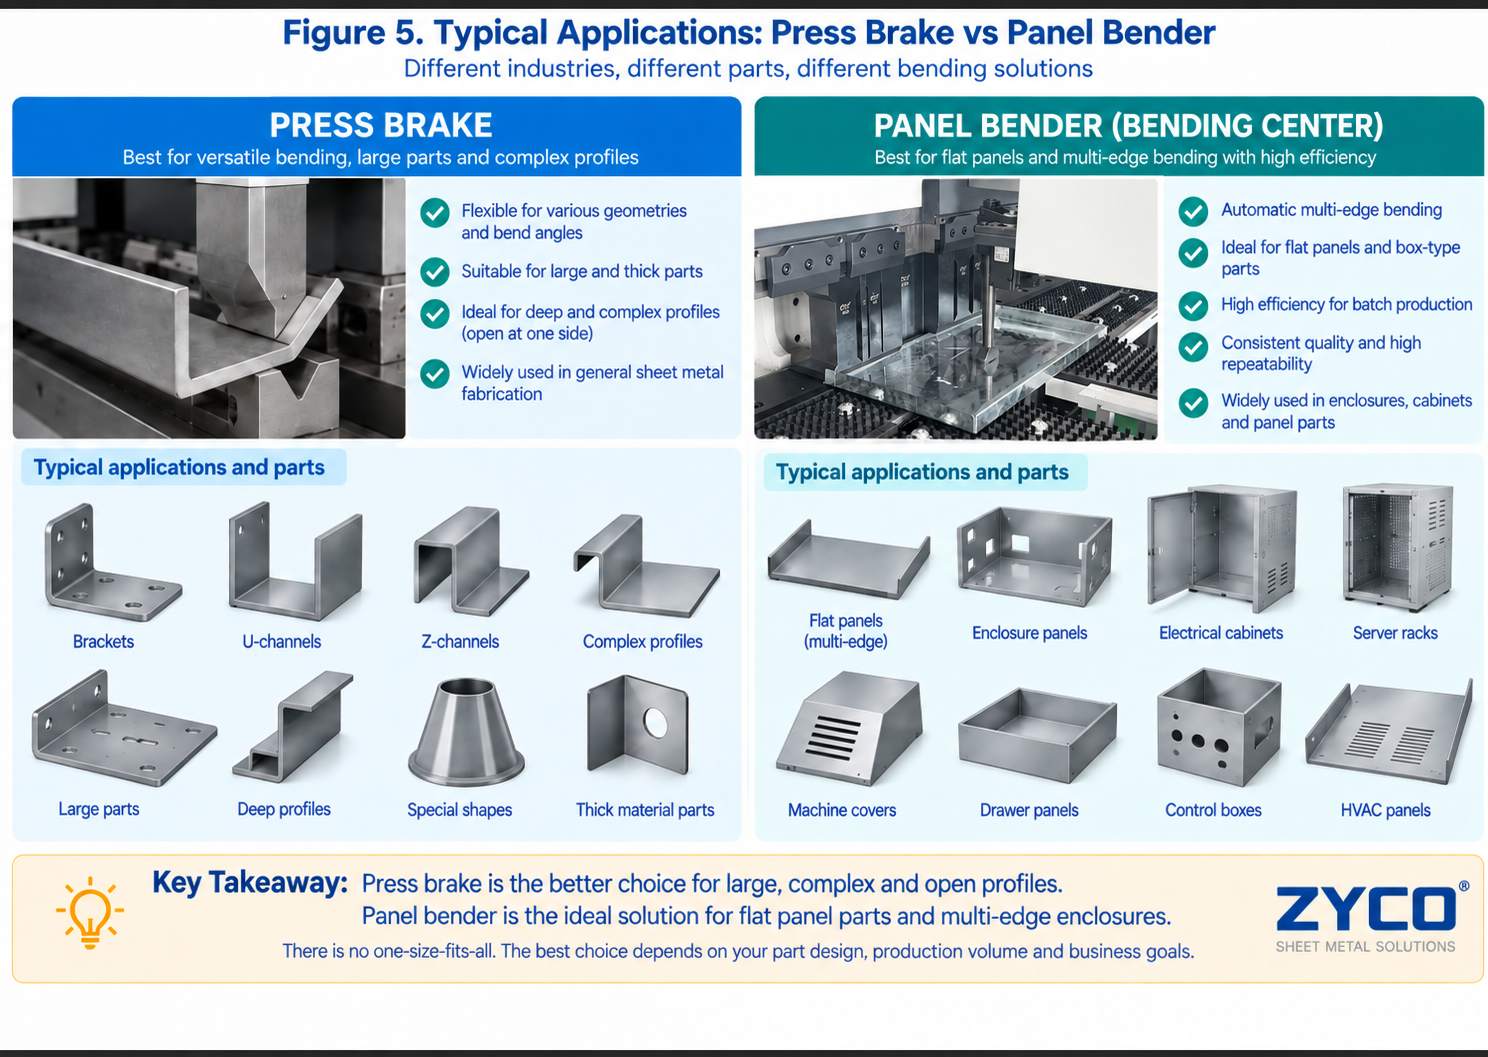
Figura 5. Árbol de decisiones del comprador para seleccionar una plegadora, una dobladora de paneles, una plegadora robótica o una estrategia combinada.
Requisito de producción | Punto de partida preferido |
placa gruesa | Prensa plegadora |
perfiles muy largos | Prensa plegadora |
Herramientas especiales frecuentes | Prensa plegadora |
Trabajo de taller altamente impredecible | Prensa plegadora |
Soportes estructurales | Prensa plegadora |
Conformado a medida de gran radio | Prensa plegadora |
armarios eléctricos | Dobladora de paneles / Ambos |
Puertas de armarios eléctricos | Doblador de paneles |
Paneles de electrodomésticos | Doblador de paneles |
Paneles de ascensor | Doblador de paneles |
Paneles de climatización | Dobladora de paneles / Ambos |
Bandejas y estantes | Doblador de paneles |
Paneles repetitivos de múltiples caras | Doblador de paneles |
Piezas complejas compatibles con robots | Prensa plegadora robótica |
Producción de paneles de alta variedad | Doblador de paneles |
Fabricación general mixta | Ambos |
"Punto de partida preferido" no significa selección automática.
Cada componente aún requiere un estudio de viabilidad.
La solicitud de cotización debe comenzar con los mismos datos de la pieza para ambas tecnologías.
· Material:
· Grado del material:
· Resistencia a la tracción:
· Espesor mínimo:
· Espesor máximo:
· Longitud en blanco:
· Ancho en blanco:
· Diagonal máxima:
· Peso máximo de la pieza:
· Número de curvas:
· Dirección de la flexión:
· Radio interior:
· Brida mínima:
· Brida máxima:
· Altura máxima de curvatura:
· Bridas de retorno:
· Curvas reentrantes:
· Hemming:
· Se requiere protección de la superficie:
· Se adjuntan dibujos representativos:
· Cantidad anual:
· Tamaño típico del lote:
· Número de familias de piezas:
· Número de cambios de turno por día:
· Operadores actuales:
· Tiempo de ciclo actual:
· Objetivo de piezas terminadas por hora:
· Número de turnos:
· Funcionamiento sin supervisión requerido:
· Volumen futuro previsto:
Solicite al proveedor que confirme:
· tonelaje de la máquina;
· longitud de trabajo;
· distancia entre fotogramas;
· ataque;
· luz;
· profundidad de la garganta;
· Año 1/Año 2;
· X;
· R;
· Z1/Z2;
· otros ejes necesarios;
· coronamiento;
· controlador;
· medición de ángulos;
· sujeción de herramientas;
· paquete de troqueles/perforaciones;
· apertura V mínima;
· carga de herramientas;
· seguidor de hoja;
· soportes delanteros;
· cambiador automático de herramientas;
· compatibilidad con robots;
· equipo de seguridad.
Solicite también un estudio de flexión utilizando las piezas reales.
Solicite al proveedor que confirme:
· longitud máxima del espacio en blanco entrante;
· ancho máximo en blanco;
· diagonal máxima giratoria;
· longitud máxima de flexión;
· altura máxima de flexión;
· tamaño mínimo de la pieza;
· brida mínima;
· curva de retorno máxima;
· capacidad de curvatura reentrante;
· flexión positiva/negativa;
· Tabla de materiales/espesores;
· supuestos sobre la resistencia del material;
· límites del ángulo de flexión;
· radio mínimo;
· diseño de manipuladores;
· configuración del portabrocas;
· herramientas universales;
· herramientas auxiliares;
· manipulación de piezas estrechas;
· automatización de la carga;
· automatización de la descarga;
· programación fuera de línea;
· método de protección de superficies;
· Configuración automática de herramientas;
· Metodología FAT.
Para cada parte representativa, se requiere un resultado de viabilidad.
Un sistema FAT para plegado de paneles no debería utilizar únicamente una simple bandeja rectangular.
Seleccione varios componentes representativos.
Incluir:
Pruebas:
· envolvente del manipulador;
· rotación;
· posicionamiento;
· carga/descarga.
Pruebas:
· autorización;
· soporte en blanco;
· colisión;
· descarga.
Pruebas:
· fascinante;
· geometría mínima;
· posicionamiento.
Incluir:
· curvatura positiva;
· curva negativa;
· brida de retorno;
· varios lados.
Pruebas:
· arañazos;
· marcas de herramientas;
· película protectora.
Medida:
· tiempo de ciclo;
· ángulo de curvatura;
· dimensión de la brida;
· repetibilidad;
· tiempo de configuración;
· y tiempo de cambio.
Utilice componentes representativos que realicen las siguientes pruebas:
· espesor máximo;
· longitud máxima real de la curva;
· brida más pequeña;
· caja más profunda;
· secuencia de múltiples curvas;
· herramientas especiales;
· coronamiento;
· tope trasero;
· y compensación de ángulo.
La prueba de aceptación en fábrica (FAT, por sus siglas en inglés) debe confirmar la capacidad de producción real, no simplemente el movimiento de la máquina.
Una prensa plegadora normalmente dobla la chapa metálica entre un punzón y una matriz, mientras que una dobladora de paneles sujeta la chapa y da forma a sus bordes mediante cuchillas de doblado controladas.
Una prensa plegadora debe gran parte de su flexibilidad a sus herramientas intercambiables. Una dobladora de paneles debe gran parte de su productividad a la manipulación automática de piezas y a la automatización integrada del proceso de doblado.
Puede resultar mucho más rápido para componentes de paneles multifacéticos adecuados, ya que reduce el posicionamiento, la rotación y la manipulación manuales.
Sin embargo, no es universalmente más rápido.
En una plegadora se pueden fabricar piezas sencillas de forma muy eficiente.
Compare el tiempo total del ciclo de producción de piezas terminadas utilizando piezas reales.
No en todas las fábricas.
Las dobladoras de paneles son especialmente eficaces para componentes de chapa metálica orientados al montaje de paneles, pero las prensas plegadoras generalmente ofrecen un rango más amplio para materiales gruesos, piezas largas, herramientas personalizadas y geometrías irregulares.
Muchas fábricas pueden beneficiarse al poseer ambas.
No existe un grosor universal.
Las máquinas comerciales actuales varían significativamente.
Entre los ejemplos se incluyen máquinas para acero de aproximadamente 3 mm de espesor, pero la capacidad depende de:
· resistencia del material;
· modelo;
· ángulo de curvatura;
· longitud de curvatura;
· geometría;
· y herramientas.
Utilice siempre la tabla de espesores específica del material proporcionada por el fabricante.
Sí.
Las modernas plegadoras de paneles con adaptación automática de herramientas y configuración mediante software pueden ser muy eficaces en la producción de lotes pequeños, con gran variedad de productos o incluso en la producción de una sola unidad.
Salvagnini documenta específicamente la capacidad de producción de lotes individuales y de kits en el P4.
Las dobladoras de paneles suelen ser muy adecuadas para armarios eléctricos y paneles de cerramientos, ya que estas piezas normalmente requieren varios dobleces alrededor de una lámina y un reposicionamiento repetido.
Sin embargo, el comprador debe verificar:
· altura de la curva;
· bridas de retorno;
· profundidad de la caja;
· tamaño en blanco;
· espesor del material;
· y geometría especial.
Para los marcos de los armarios, los soportes gruesos y los componentes especiales, puede que aún sea necesario utilizar una prensa plegadora.
Normalmente, una prensa plegadora es la mejor opción.
Las prensas plegadoras están disponibles en rangos de fuerza mucho mayores y pueden adaptarse más fácilmente a herramientas pesadas y aplicaciones con placas gruesas.
Muchas máquinas plegadoras de paneles reducen significativamente los cambios manuales de herramientas gracias a herramientas universales o configuradas automáticamente.
Sin embargo, las geometrías especiales aún pueden requerir:
· herramientas auxiliares para doblar;
· portapapeles adicionales;
· o configuración automática de herramientas.
Por lo tanto, no se debe asumir que no habrá cambio de herramienta para todas las piezas.
Una dobladora de paneles suele reducir significativamente la manipulación manual de las piezas, ya que el posicionamiento y la rotación están integrados.
Una plegadora robotizada también puede reducir sustancialmente la mano de obra.
La comparación correcta debería calcular:
horas de mano de obra por pieza terminada aceptada
en lugar de simplemente contar a los operarios que están de pie junto a la máquina.
Ninguna de las dos es universalmente mejor.
Una plegadora robótica conserva la amplia flexibilidad de herramientas de una plegadora al tiempo que automatiza la manipulación.
Una dobladora de paneles integra la manipulación de las piezas directamente en la arquitectura de doblado.
La viabilidad del robot depende de:
· tamaño de la pieza;
· peso;
· pinza;
· volver a agarrar;
· geometría;
· y la mezcla de producción.
La viabilidad de la dobladora de paneles depende de:
· envolvente del panel;
· altura de la brida;
· rotación;
· reprimición;
· y geometría.
No existe una respuesta universal.
Ambas tecnologías pueden alcanzar una alta precisión cuando se especifican correctamente.
La exactitud debe validarse utilizando piezas de producción representativas bajo las condiciones de FAT acordadas.
Para la producción mixta, esta puede ser una estrategia eficaz.
La dobladora de paneles puede procesar de forma eficiente familias de paneles adecuadas, mientras que la plegadora se encarga de trabajos con piezas gruesas, largas, irregulares o que requieren herramientas especiales.
La decisión correcta depende de la distribución y utilización de la carga de trabajo.
La diferencia entre una dobladora de paneles y una prensa plegadora va más allá de la velocidad, la automatización o el precio de la máquina.
Representan dos arquitecturas de flexión diferentes.
Una prensa plegadora se construye alrededor de:
fuerza + herramientas + ejes CNC + flexibilidad de proceso
Una dobladora de paneles se construye alrededor de:
Sujeción + manipulación integrada + doblado automático + manipulación reducida
Una prensa plegadora normalmente ofrece un rango de aplicación más amplio, especialmente para:
· material grueso;
· componentes largos;
· geometría inusual;
· herramientas personalizadas;
· y una producción impredecible.
Una máquina dobladora de paneles resulta especialmente atractiva cuando la producción está dominada por:
· paneles de múltiples caras;
· gabinetes;
· puertas;
· recintos;
· accesorios;
· piezas de sistemas de climatización;
· componentes de ascensores;
· y otras piezas de chapa metálica donde el posicionamiento y la rotación repetidos consumen una cantidad significativa de mano de obra y tiempo de ciclo.
Por lo tanto, la decisión de compra correcta debe seguir esta secuencia:
1. clasificar la familia de partes reales;
2. Defina el material y el espesor;
3. medir las longitudes de las curvas y las alturas de las bridas;
4. identificar curvas de retorno y geometrías difíciles;
5. calcular el volumen de producción y los cambios de formato;
6. comparar el tiempo de manipulación manual;
7. evaluar las herramientas y la automatización;
8. realizar estudios de viabilidad;
9. Prueba de componentes representativos durante la FAT;
10. Calcular el costo del ciclo de vida.
La tecnología de doblado adecuada está determinada por la parte de la familia y la estrategia de producción, no solo por la categoría de la máquina.
Para muchas fábricas de chapa metálica avanzadas, la conclusión más sólida puede ser ninguna de las dos:
Prensa plegadora en lugar de dobladora de paneles
ni:
Plegadora de paneles en lugar de prensa plegadora
pero:
Utilice cada tecnología para las familias de piezas que produce de forma más eficiente.
Deje su dirección y requisitos de correo electrónico, nuestro equipo de ventas profesionales desarrollará la solución más adecuada para usted.


Derechos de autor
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Reservados todos los derechos
.
 RED SOPORTADA
 español
 English
 français
 Deutsch
 italiano
 русский
 português
 한국의
 Türkçe
 العربية