Elegir entre un dobladora de paneles y una prensa plegadora No se trata simplemente de qué máquina es más nueva, más rápida o más automatizada.
Ambas tecnologías dan forma a la chapa metálica de maneras fundamentalmente diferentes.
Una plegadora suele colocar la pieza contra un tope trasero y la fuerza entre un punzón y una matriz. Su flexibilidad se debe principalmente a las herramientas intercambiables, los ejes controlados, la programación CNC y, cuando es necesario, la automatización robótica.
Una plegadora de paneles normalmente sujeta la chapa y utiliza cuchillas de plegado controladas para dar forma a los bordes, mientras que un manipulador posiciona o gira automáticamente la pieza. Su flexibilidad se debe principalmente a la manipulación integrada, las herramientas universales o configurables automáticamente y la manipulación de piezas mediante software.
Estas diferencias afectan a:
· espesor del material;
· longitud de curvatura;
· altura de la brida;
· brida mínima;
· geometría de la pieza;
· tiempo de configuración;
· requisitos de herramientas;
· participación del operador;
· automatización;
· tiempo total del ciclo;
· y, en última instancia, la economía del proceso de producción.
Por esta razón, la pregunta correcta no es:
¿Es mejor una dobladora de paneles que una prensa plegadora?
Una pregunta más útil es:
¿Qué arquitectura de plegado se adapta mejor a las piezas, la combinación de producción, la estrategia de automatización y la economía del ciclo de vida de la fábrica?
Esta guía explica las diferencias desde la perspectiva de la ingeniería y la producción.
|
Factor |
Prensa plegadora |
Doblador de paneles |
|
Principio de flexión |
El punzón da forma a la lámina dentro o sobre un troquel. |
La lámina se sujeta y se moldea mediante cuchillas de doblado controladas. |
|
Posicionamiento de la pieza de trabajo |
Tope trasero + operario o robot |
El manipulador integrado suele posicionar y rotar la pieza. |
|
Filosofía de herramientas |
Punzones y matrices altamente intercambiables |
Herramientas de doblado universales, adaptativas o configurables automáticamente |
|
Gama de materiales |
Muy amplio |
Más dependiente de la máquina y la geometría. |
|
placa gruesa |
Gran fortaleza |
Más limitado según el modelo. |
|
Componentes muy largos |
Amplias opciones de máquinas y tándem |
Limitado por la envolvente del panel y la geometría de la máquina. |
|
Piezas de panel de múltiples caras |
Requiere reposicionamiento repetido. |
Fuerza central |
|
Rotación de piezas |
Manual, con asistencia del operador o robótico |
Comúnmente automatizado |
|
Formación especial |
Gran libertad en el uso de herramientas |
Más dependiente de la geometría |
|
Configuración |
Depende de la herramienta |
A menudo se reduce mediante herramientas automáticas o universales. |
|
Producción del primer lote |
Acérrimo |
También es posible en sistemas modernos. |
|
Producción en masa |
Fuerte cuando está automatizado |
Fuerte para familias de paneles adecuadas |
|
Dependencia del operador |
De moderado a alto cuando se realiza manualmente |
Reducir después de la programación/configuración |
|
Automatización |
Robot y cambiador automático de herramientas disponibles |
El manejo integrado es fundamental para la arquitectura. |
|
Paneles sensibles a la superficie |
Depende en gran medida de las herramientas y la manipulación. |
A menudo ventajoso |
|
Inversión de capital |
Gama muy amplia |
Normalmente, un nivel más alto de automatización integrada. |
|
Mejor método de selección |
Análisis de la familia de piezas, la capacidad y las herramientas |
Análisis de viabilidad, manipulación y automatización de piezas |
Esta tabla debe considerarse un punto de partida.
Ninguna de las categorías de máquinas tiene una ventaja universal en todas las filas.
En una plegadora CNC típica, la pieza de trabajo se coloca contra el tope trasero y el pistón mueve el punzón hacia la matriz inferior.
En el doblado al aire, la lámina normalmente entra en contacto con:
· la punta del punzón;
· el hombro izquierdo del dado;
· y el hombro derecho de la matriz.
No es necesario que el punzón fuerce la hoja completamente contra el fondo de la matriz.
El ángulo de curvatura final depende principalmente de:
· penetración del punzón;
· espesor del material;
· resistencia a la tracción;
· y material recuperación elástica.
Esto confiere a la prensa plegadora una importante ventaja práctica:
Una misma combinación de punzón y matriz puede producir varios ángulos de flexión modificando la penetración del pistón.
Por lo tanto, la máquina combina herramientas mecánicas con una posición programable del pistón.
Una prensa plegadora generalmente se basa en tres sistemas básicos.
Las herramientas determinan en gran medida el alcance del proceso.
Se pueden seleccionar diferentes herramientas para:
· curvas agudas;
· curvas de 90°;
· curvas de gran radio;
· bridas cortas;
· cajas profundas;
· formas de U;
· dobladillo;
· perfiles especiales;
· y componentes sensibles a la superficie.
Por eso, las herramientas deben seleccionarse como parte de la máquina, y no como un accesorio después de realizar el pedido.
El tope trasero posiciona la dimensión de la brida.
Dependiendo de la aplicación, puede incluir:
· X;
· R;
· Z1/Z2;
· X1/X2;
· R1/R2;
· u otros movimientos controlados.
Un soporte simple puede requerir únicamente posicionamiento en el eje X.
Un cerramiento asimétrico puede requerir varios movimientos independientes del tope trasero.
En las máquinas sincronizadas modernas, el ariete suele controlarse mediante Y1 e Y2.
La precisión en piezas largas también puede requerir:
· Coronado CNC;
· compensación hidráulica;
· medición de ángulos;
· o corrección adaptativa.
Por lo tanto, la precisión de una pieza terminada no se puede predecir basándose únicamente en la resolución del controlador.
La principal ventaja de una prensa plegadora es libertad de herramientas.
Una prensa plegadora puede utilizar:
· puñetazos rectos;
· punzones de cuello de cisne;
· golpes agudos;
· punzones de radio;
· herramientas para dobladillos;
· chips multi-V;
· chips de una sola V;
· herramientas de conformado especiales;
· y herramientas personalizadas.
Esto permite que una sola máquina procese una gama muy amplia de geometrías de piezas.
TRUMPF, por ejemplo, fabrica herramientas específicas para el conformado de radios, la medición de ángulos mediante sensores, materiales recubiertos con láminas metálicas y aplicaciones personalizadas. También ofrece soluciones de utillaje destinadas a reducir las marcas superficiales en láminas sensibles o recubiertas.
Por lo tanto:
La flexibilidad de la prensa plegadora es en gran medida basado en herramientas.
Esto cobra importancia más adelante al compararlo con una dobladora de paneles.
Una máquina plegadora de paneles utiliza una arquitectura de conformado diferente.
En lugar de colocar repetidamente una brida contra un tope trasero y empujar un punzón en una matriz en V, la máquina normalmente:
1. hace referencia al espacio en blanco;
2. sujeta la pieza de trabajo;
3. lo coloca con un manipulador;
4. utiliza cuchillas curvas superiores y/o inferiores para formar el filo;
5. gira o reposiciona automáticamente la pieza en bruto;
6. continúa doblando lados adicionales.
Las máquinas modernas pueden combinar:
· soporte en blanco;
· hoja superior flexible;
· pala de flexión inferior;
· contracuchilla;
· manipulador;
· Configuración automática de herramientas;
· herramientas auxiliares;
· Automatización de carga/descarga;
· y programación fuera de línea.
La P4 de Salvagnini, por ejemplo, utiliza herramientas de doblado universales que se adaptan automáticamente durante el ciclo a la geometría del panel, lo que reduce la necesidad de reajustar las herramientas manualmente y permite la producción en lotes únicos o en kits.
El sujetador de chapas cumple una función diferente a la de un punzón de plegadora.
Sujeta la lámina mientras las cuchillas de doblado se mueven alrededor del borde sujeto para formar dobleces positivos o negativos.
Esto significa que la dobladora de paneles puede producir varios pliegues alrededor de un panel sin que el operario tenga que retirar, voltear, girar y recolocar manualmente la pieza después de cada pliegue.
El resultado no es simplemente una flexión más rápida.
El mayor efecto en la productividad a menudo proviene de la reducción tiempo de manipulación entre curvas.
Las máquinas dobladoras de paneles suelen utilizar un manipulador integrado para reposicionar la pieza de trabajo.
Los sistemas de plegado de paneles de TRUMPF, por ejemplo, utilizan la manipulación rotativa de piezas para el posicionamiento automático, y las máquinas actuales de la Serie 7000 admiten el manejo automático de pliegues complejos, incluidos los pliegues negativos con la configuración adecuada.
Esto cambia significativamente el flujo de trabajo de producción.
Un ciclo de prensado manual podría verse así:
Posicionar → Doblar → Quitar → Rotar → Reposicionar → Doblar → Voltear → Reposicionar → Doblar
Es más probable que un ciclo de doblado de paneles se vea así:
Carga → Referencia → Sujetar → Posicionamiento/rotación automáticos → Doblar → Rotar → Doblar → Continuar → Descargar
Por eso, comparar únicamente el número de segundos por curva puede resultar engañoso.
Las plegadoras de paneles modernas a menudo pueden doblar tanto hacia arriba como hacia abajo sin que el operario tenga que girar la pieza manualmente.
Eso puede ser particularmente valioso para:
· armarios eléctricos;
· paneles de electrodomésticos;
· paneles de ascensor;
· paneles de climatización;
· bandejas;
· recintos;
· elementos de fachada;
· y componentes similares de múltiples caras.
Sin embargo, la capacidad de producir una pieza aún depende de:
· altura de la curva;
· bridas de retorno;
· geometría reentrante;
· tamaño en blanco;
· parte diagonal;
· reprimición;
· espacio libre para colisión;
· y herramientas auxiliares.
Por lo tanto, una máquina dobladora de paneles siempre debe evaluarse mediante un estudio de viabilidad parcial.
La principal ventaja no reside simplemente en la velocidad de la hoja.
La productividad de las máquinas dobladoras de paneles proviene de una combinación de:
· posicionamiento integrado;
· rotación automática;
· reducción de la manipulación manual;
· Reducción de la necesidad de reequipamiento manual;
· Flexión automática positiva/negativa;
· secuencias generadas por software;
· y referencia de piezas repetibles.
Por lo tanto:
La flexibilidad de la dobladora de paneles es en gran medida basado en automatización y herramientas universales.
Esto contrasta directamente con la flexibilidad de las prensas plegadoras, que está más estrechamente relacionada con las herramientas intercambiables.
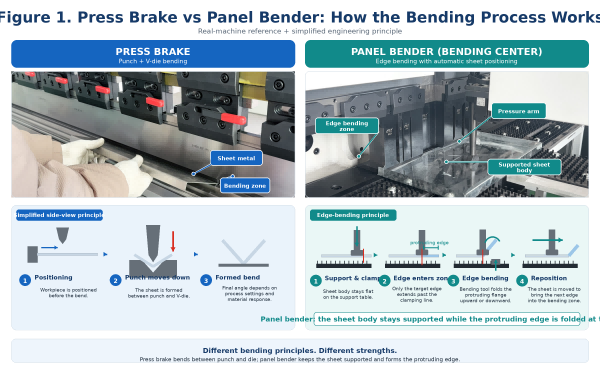
Figura 1. Principio fundamental de conformado: doblado con punzón y matriz en V frente a chapa sujeta con abrazaderas y cuchillas de doblado controladas.
Una prensa plegadora crea el pliegue mediante la interacción entre un punzón y una matriz.
Una dobladora de paneles sujeta la chapa y forma la brida mediante un movimiento controlado de la cuchilla.
Esta diferencia influye en casi todas las demás comparaciones:
· estampación;
· geometría;
· rango de espesor;
· manejo;
· programación;
· y la automatización.
Ninguno de los dos principios es universalmente superior.
Las prensas plegadoras generalmente ofrecen un rango de espesor y fuerza mucho más amplio.
Las grandes prensas plegadoras hidráulicas se pueden configurar para:
· lámina delgada;
· plato mediano;
· placa gruesa;
· acero de alta resistencia;
· radios grandes;
· y aplicaciones de alto tonelaje.
Las dobladoras de paneles suelen estar optimizadas para trabajar con paneles de chapa metálica, pero su capacidad real de espesor varía sustancialmente entre los diferentes modelos de máquina.
Por ejemplo, Salvagnini publica actualmente configuraciones P4 capaces de procesar acero de aproximadamente 3,2 mm de espesor con las condiciones de resistencia y ángulo de material especificadas, mientras que los límites para el acero inoxidable y el aluminio difieren.
Los datos BCe de Prima Power muestran de manera similar capacidades dependientes del modelo de aproximadamente:
· Acero de 3,0–3,2 mm con una resistencia a la tracción de 410 N/mm²;
· acero inoxidable de 2,0–2,2 mm;
· aluminio de 4,0 mm.
Las especificaciones publicadas actualmente por ZYCO para la serie C son más conservadoras, con valores que dependen del modelo y que rondan los siguientes:
· placa fría de 1,5 mm;
· acero inoxidable de 0,8–1,5 mm;
· Aluminio de 2 a 3 mm.
Estos ejemplos demuestran por qué no existe una afirmación universal útil como la siguiente:
"Una dobladora de paneles puede doblar acero de 3 mm."
Una especificación adecuada debe incluir:
· modelo de máquina;
· material;
· resistencia a la tracción;
· longitud de curvatura;
· ángulo;
· y geometría.
Las prensas plegadoras están disponibles en una gama extremadamente amplia de longitudes de trabajo y tonelajes.
Fabricantes como LVD publican plataformas de plegadoras estándar, robóticas y XXL, que incluyen soluciones para piezas grandes y pesadas.
Las máquinas dobladoras de paneles tienen un contorno de pieza más definido.
El comprador debe comprobar:
· longitud máxima en blanco;
· ancho máximo en blanco;
· longitud máxima de curvatura;
· diagonal máxima giratoria;
· dimensiones mínimas de la pieza;
· peso de la pieza;
· y limitaciones del manipulador.
Por ejemplo, el BCe de Prima Power publica valores específicos para la longitud máxima de plegado, las dimensiones de la chapa y la diagonal.
Un panel puede ajustarse a las dimensiones nominales de la lámina, pero aun así fallar porque su diagonal no puede girar dentro de la máquina.
Esta es una de las especificaciones para dobladoras de paneles que con mayor frecuencia se pasan por alto.
Un comprador de prensas plegadoras normalmente se centra en:
· luz;
· ataque;
· profundidad de la garganta;
· altura de la herramienta;
· y la interferencia.
Un comprador de carrocerías debe prestar especial atención a:
altura máxima de curvatura
Por ejemplo, las configuraciones actuales de P4 publican límites de altura de curvatura en el rango de aproximadamente 200 a 260 mm para varios modelos estándar, mientras que las configuraciones de Prima Power BCe publican aproximadamente 204 o 264 mm dependiendo de la versión.
La información actual de la Serie 7000 de TRUMPF muestra que en algunos sistemas son posibles mayores alturas de curvatura, lo que demuestra una vez más que esto depende en gran medida del modelo.
Por lo tanto:
El grosor y el tamaño de la lámina por sí solos no determinan la viabilidad de la máquina dobladora de paneles.
La pieza puede fallar debido a una brida alta o a una geometría de caja profunda.
Las prensas plegadoras son especialmente resistentes cuando la producción incluye:
· componentes irregulares;
· soportes estructurales;
· placa gruesa;
· perfiles largos;
· piezas pequeñas personalizadas;
· radios especiales;
· Cajas profundas que requieren herramientas de cuello de cisne;
· dobladillos;
· secuencias de formación inusuales;
· y trabajos que requieren herramientas específicas.
Las dobladoras de paneles son especialmente resistentes cuando la familia de piezas consta de:
· paneles de múltiples caras;
· puertas;
· cajas eléctricas;
· gabinetes;
· bandejas;
· paneles de electrodomésticos;
· paneles de ascensor;
· componentes de climatización;
· y otras piezas de chapa metálica que se benefician del doblado repetido de los bordes y de la rotación automática.
La palabra importante es parte de la familia.
Un mismo componente puede ser técnicamente viable en ambas máquinas, pero la rentabilidad puede variar completamente dentro de una misma familia de productos.
Los cambios de herramientas son una parte normal de la flexibilidad de producción.
Los distintos trabajos pueden requerir diferentes:
· puñetazos;
· muere;
· aberturas en V;
· radios;
· herramientas para dobladillos;
· y herramientas especiales.
Los cambiadores automáticos de herramientas pueden reducir significativamente el tiempo de preparación.
Por ejemplo, ToolMaster de TRUMPF configura automáticamente las herramientas para los nuevos programas, lo cual es especialmente relevante en la producción de lotes pequeños.
Muchas plegadoras de paneles modernas reducen los cambios manuales de utillaje mediante el uso de utillaje universal o configurado automáticamente.
Salvagnini describe explícitamente sus herramientas universales P4 como herramientas que se adaptan automáticamente durante la producción sin necesidad de reajustarlas manualmente para el rango de geometría compatible.
Sin embargo:
La afirmación de que "las dobladoras de paneles nunca requieren cambios de herramienta" no es universalmente correcta.
Los sistemas de plegado de paneles TRUMPF, por ejemplo, utilizan un sistema automático de sujeción de la herramienta y herramientas auxiliares opcionales para geometrías específicas.
La comparación correcta es:
Las prensas plegadoras logran flexibilidad gracias a sus herramientas intercambiables; las dobladoras de paneles a menudo reducen la intervención manual mediante herramientas adaptativas o automáticas.
El tiempo de configuración depende en gran medida de la aplicación.
· recuperando herramientas;
· Instalación de herramientas;
· alineando segmentos;
· cambio de apertura del troquel V;
· configuración del tope trasero;
· programas de carga;
· probando las primeras partes;
· ajuste de la corona;
· y corrigiendo el efecto de rebote.
El cambio automático de herramientas, la programación fuera de línea y la medición de ángulos pueden reducir esto sustancialmente.
· programa de carga;
· seleccionar la configuración del portabrocas;
· Configuración automática de herramientas;
· Definir la secuencia del manipulador;
· comprobación de herramientas auxiliares;
· y confirmación parcial de viabilidad.
Dado que la máquina a menudo puede configurar las herramientas automáticamente, el plegado de paneles puede ser particularmente eficaz en la producción con cambios frecuentes.
Por eso, las modernas dobladoras de paneles no deben describirse como máquinas exclusivamente para la producción en masa.
Salvagnini promueve explícitamente la producción en lotes únicos y en forma de kits, utilizando la adaptación automática de sus herramientas universales.
Una afirmación como por ejemplo:
"Las máquinas dobladoras de paneles son tres veces más rápidas."
No es técnicamente válido sin una parte y un proceso definidos.
Una dobladora de paneles puede lograr un tiempo de producción mucho más corto en un panel de varias caras porque elimina:
· rotación manual repetida;
· reposicionamiento;
· manipulación física;
· y algunos cambios en las herramientas.
Pero un soporte simple de una sola curvatura puede no ofrecer la misma ventaja.
La métrica correcta es:
Tiempo total del ciclo de la pieza terminada
no:
tiempo de carrera de una sola flexión
Al comparar máquinas, registre lo siguiente:
· tiempo de carga;
· tiempo de posicionamiento;
· doblar el tiempo;
· tiempo de rotación;
· tiempo de volver a agarrar;
· Tiempo de preparación/configuración de herramientas;
· tiempo de descarga;
· y tiempo de cambio.
Solo así se podrá comparar correctamente la productividad.
Ninguna de las categorías de máquinas presenta una ventaja de precisión universal.
· espesor del material;
· resistencia a la tracción;
· dirección de la fibra;
· recuperación elástica;
· Apertura en V;
· estado de las herramientas;
· Sincronización Y1/Y2;
· precisión del tope trasero;
· coronamiento;
· y corrección angular.
El sistema Easy-Form Laser de LVD, por ejemplo, está diseñado para medir y compensar las variaciones del material durante el doblado.
· precisión en blanco;
· referencia inicial;
· Posicionamiento del manipulador;
· reprimición;
· variación del material;
· control de la cuchilla;
· compensación adaptativa;
· y geometría.
Salvagnini describe sistemas adaptativos integrados que compensan los cambios en las condiciones de los materiales y de producción.
Por lo tanto:
La precisión debe compararse utilizando resultados de FAT de piezas representativas, no cifras aisladas de folletos.
El plegado de paneles puede resultar atractivo para:
· puertas de acero inoxidable;
· paneles pintados;
· fundas para electrodomésticos;
· componentes de ascensores;
· paneles de fachada;
· y otras partes que se consideran importantes por su apariencia.
Actualmente, TRUMPF describe su proceso de curvado de paneles como adecuado para un procesamiento con pocas marcas o sin marcas en las aplicaciones compatibles.
Sin embargo, no se debe asumir que ninguna máquina esté completamente libre de marcas.
Los resultados de la superficie dependen de:
· estado del material;
· suciedad;
· película protectora;
· estado de la herramienta;
· presión de contacto;
· radio de curvatura;
· y movimiento de partes.
Las prensas plegadoras también pueden proteger las superficies mediante:
· herramientas recubiertas;
· película flexible;
· radios de herramienta más grandes;
· herramientas pulidas;
· y optimización de procesos.
El operador podría necesitar:
· Sostenga la hoja;
· colocar la brida;
· girar la pieza;
· voltea la pieza;
· cambiar las herramientas;
· identificar la secuencia de curvatura;
· y responder al rebote.
Esto puede requerir una habilidad considerable, especialmente en las partes complejas.
La máquina asume más de lo siguiente:
· posicionamiento;
· rotación;
· manejo;
· secuenciación;
· y movimiento repetible.
Por lo tanto, la dependencia del operador suele ser menor una vez que se validan el programa y la configuración de la máquina.
Sin embargo, el trabajo no desaparece.
Las habilidades evolucionan hacia:
· programación;
· análisis de viabilidad;
· flujo de materiales;
· mantenimiento de automatización;
· y la ingeniería de procesos.
Un error común al comparar es comparar:
plegadora manual
con
Plegadora de paneles totalmente automática.
Esa no es una comparación tecnológica justa.
Las prensas plegadoras modernas también pueden utilizar:
· cambiadores automáticos de herramientas;
· Carga robótica;
· descarga automática;
· medición de ángulos;
· programación fuera de línea;
· cambios en la pinza;
· y celdas automatizadas flexibles.
Por ejemplo, la RBS 40 de LVD puede combinar varios tipos de prensas plegadoras con manipulación robótica y programación fuera de línea sin necesidad de programación robótica en la propia máquina.
La RBS 80 de LVD, de mayor tamaño, amplía la automatización de la plegadora robótica a piezas más grandes y perfiles más largos.
Asimismo, TRUMPF ofrece células de plegado de chapa totalmente automatizadas, así como sistemas de plegado de paneles.
Por lo tanto, la comparación correcta es:
Prensa plegadora manual vs. prensa plegadora robótica vs. dobladora de paneles
no simplemente:
Manual vs. Automático.
|
Factor |
Prensa plegadora manual |
Prensa plegadora robótica |
Doblador de paneles |
|
Manipulación de partes humanas |
Alto |
Bajo |
Bajo |
|
Flexibilidad de herramientas |
Muy alto |
Muy alto |
Más orientado a la geometría |
|
Rotación automática |
No |
Sí |
Generalmente integrado |
|
Libertad de herramientas especiales |
Excelente |
Excelente |
Más limitado |
|
Complejidad de la programación |
Moderado |
Más alto |
Software de máquina integrado |
|
Programación fuera de línea |
Disponible |
Importante |
Común |
|
Flexibilidad de lotes |
Excelente |
Es bueno cuando la programación es eficiente. |
Excelente en sistemas automáticos modernos. |
|
Producción de alto volumen |
Limitado por el operador |
Fuerte |
Resistente para paneles adecuados |
|
Reducción de mano de obra |
Limitado |
Alto |
Alto |
|
Capacidad de placas gruesas |
Fuerte |
Fuerte dentro de la carga útil del robot |
Más limitado |
|
Inversión inicial en automatización |
Bajo-medio |
Alto |
Alto |
|
Mejor aplicación |
Fabricación general amplia |
Piezas repetibles y viables para robots |
Piezas multicurvatura orientadas a paneles |
Una plegadora robótica puede reducir considerablemente la escasez de mano de obra, al tiempo que conserva la flexibilidad de las herramientas propias del plegado.
Pero la viabilidad robótica introduce limitaciones adicionales:
· carga útil del robot;
· diseño de la pinza;
· volver a agarrar;
· parte hundida;
· variación en blanco;
· espacio libre para colisión;
· y programación.
Por lo tanto, la estrategia de automatización correcta debe comenzar con la familia de piezas propiamente dicha.
En lo que respecta a la variedad de materiales, la plegadora suele ofrecer un ámbito de aplicación más amplio.
Una prensa plegadora se puede construir con mucho mayor:
· fuerza;
· longitud de trabajo;
· luz;
· ataque;
· profundidad de la garganta;
· y capacidad de herramientas.
La capacidad de doblado de paneles varía mucho más según la arquitectura.
Los datos actuales del fabricante lo demuestran claramente.
Los datos publicados para varios modelos P4 incluyen:
· espesor mínimo de alrededor de 0,5 mm;
· acero de hasta aproximadamente 3,2 mm en condiciones definidas de resistencia del material y ángulo de flexión;
· acero inoxidable de hasta aproximadamente 2,5 mm en algunas condiciones;
· aluminio de hasta aproximadamente 4 mm en algunas condiciones.
Los valores publicados incluyen:
· Acero de 3,0–3,2 mm;
· acero inoxidable de 2,0–2,2 mm;
· aluminio de 4,0 mm;
· espesor mínimo 0,5 mm.
Los valores publicados actualmente por ZYCO para su serie C varían según la máquina e incluyen:
· placa fría de 1,5 mm;
· Acero inoxidable de aproximadamente 0,8 a 1,5 mm según el modelo;
· Aluminio de aproximadamente 2 a 3 mm, según el modelo.
Estas diferencias demuestran una regla de compra importante:
Nunca compre una dobladora de paneles basándose únicamente en una declaración genérica sobre el "espesor máximo".
Solicite una tabla completa que contenga:
· grado del material;
· resistencia a la tracción;
· espesor;
· ángulo de curvatura;
· longitud de curvatura;
· altura de la curva;
· radio interior;
· y cualquier limitación en curvas especiales.
Normalmente, se debe evaluar primero una dobladora de paneles cuando la fábrica produce muchas piezas, como por ejemplo:
· paneles de armarios eléctricos;
· puertas de armarios;
· paneles de ascensor;
· carcasas de electrodomésticos;
· paneles de climatización;
· bandejas;
· estantes;
· componentes de la fachada;
· cubiertas de equipos;
· cajas poco profundas y de profundidad media;
· y piezas de chapa metálica repetitivas con múltiples bordes.
La característica común no es simplemente "lámina delgada".
Es:
Múltiples curvaturas alrededor de un panel donde el posicionamiento y la rotación automáticos de las piezas eliminan gran parte de la manipulación manual.
Un análisis de viabilidad útil debería plantear las siguientes preguntas:
· ¿Cuántos bordes están doblados?
· ¿Con qué frecuencia se rota la pieza?
· ¿Se requieren curvas positivas y negativas?
· ¿Cuál es la brida más alta?
· ¿Hay una curva de retorno?
· ¿Puede girar la pieza dentro de la máquina?
· ¿Tiene el manipulador suficiente superficie de agarre?
· ¿La forma en blanco es lo suficientemente regular?
· ¿La superficie es sensible?
· ¿Se puede descargar la pieza completa automáticamente?
Una plegadora suele ser el mejor punto de partida para:
· placa gruesa;
· materiales de alta resistencia;
· soportes estructurales;
· perfiles largos;
· componentes cortos y pesados;
· espacios irregulares;
· Trabajo de radio personalizado;
· piezas pequeñas especiales;
· piezas que requieren punzones especiales;
· cajas profundas complejas;
· fabricación única;
· y la subcontratación cuando la geometría futura de las piezas es impredecible.
La razón no es simplemente una mayor fuerza.
Es la combinación de:
fuerza + libertad de herramientas + variedad de piezas de final abierto
Por eso, los talleres de fabricación en general suelen conservar una plegadora incluso después de incorporar la automatización del doblado de paneles.
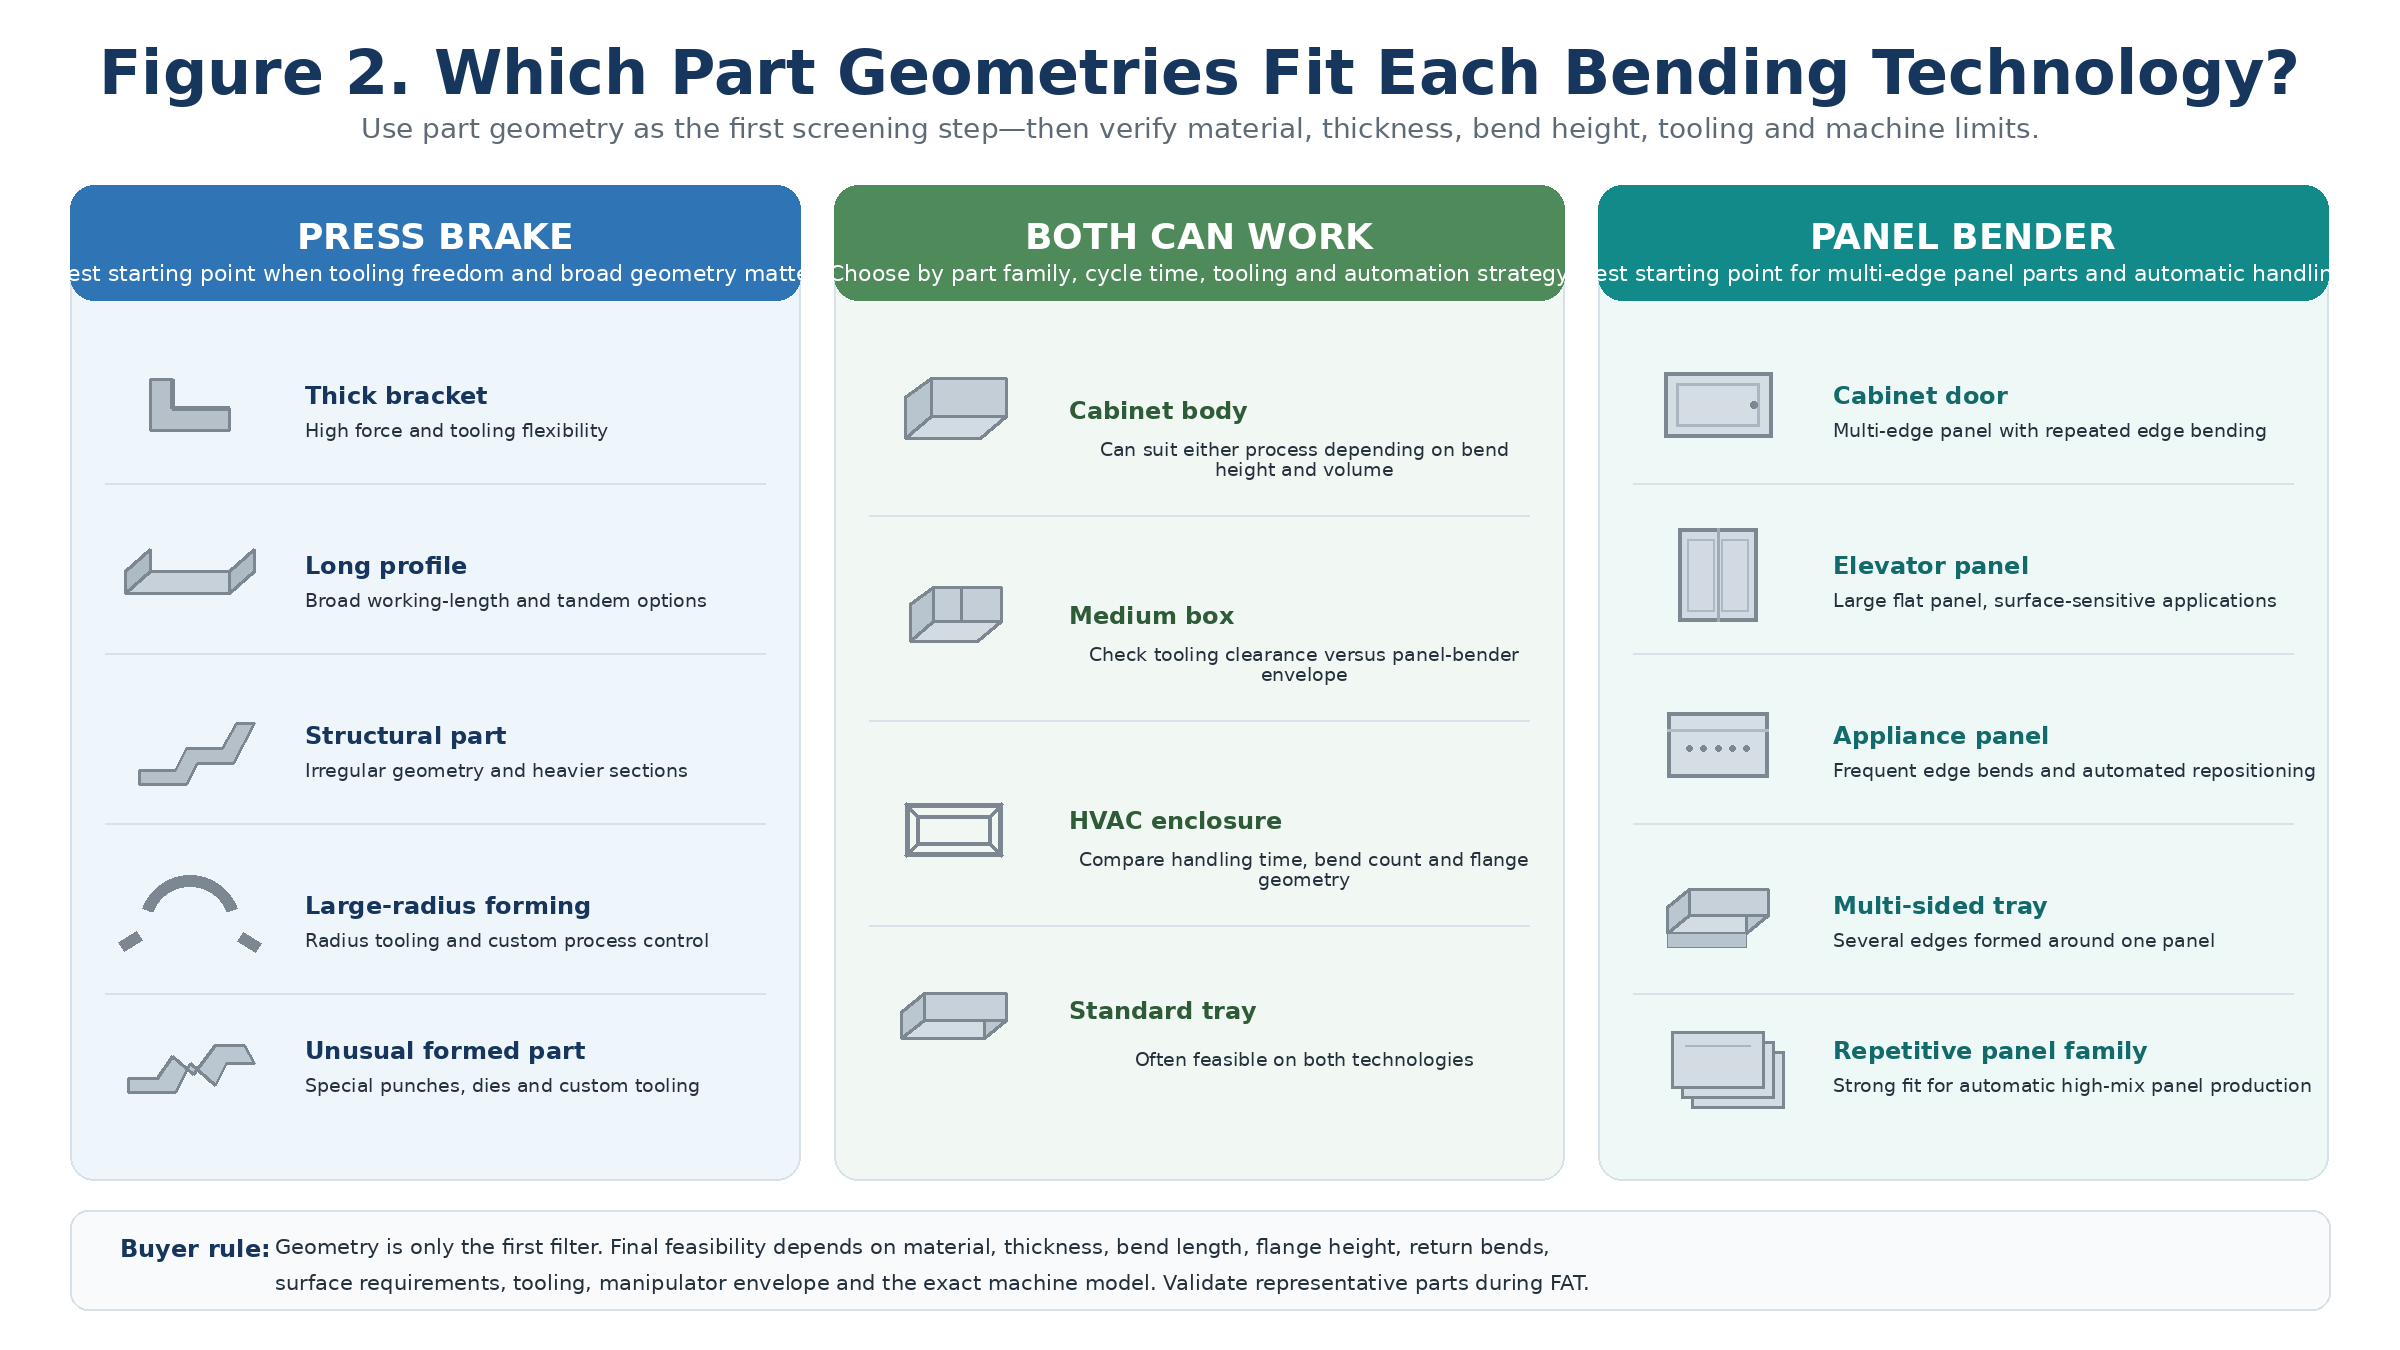
Figura 2. Geometrías típicas de piezas que constituyen mejores puntos de partida para la plegadora, la dobladora de paneles o ambas tecnologías.
Deje su dirección y requisitos de correo electrónico, nuestro equipo de ventas profesionales desarrollará la solución más adecuada para usted.


Derechos de autor
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Reservados todos los derechos
.
 RED SOPORTADA
 español
 English
 français
 Deutsch
 italiano
 русский
 português
 한국의
 Türkçe
 العربية